
Die Extremen Anforderungen an Industrielle Zerkleinerungswerkzeuge
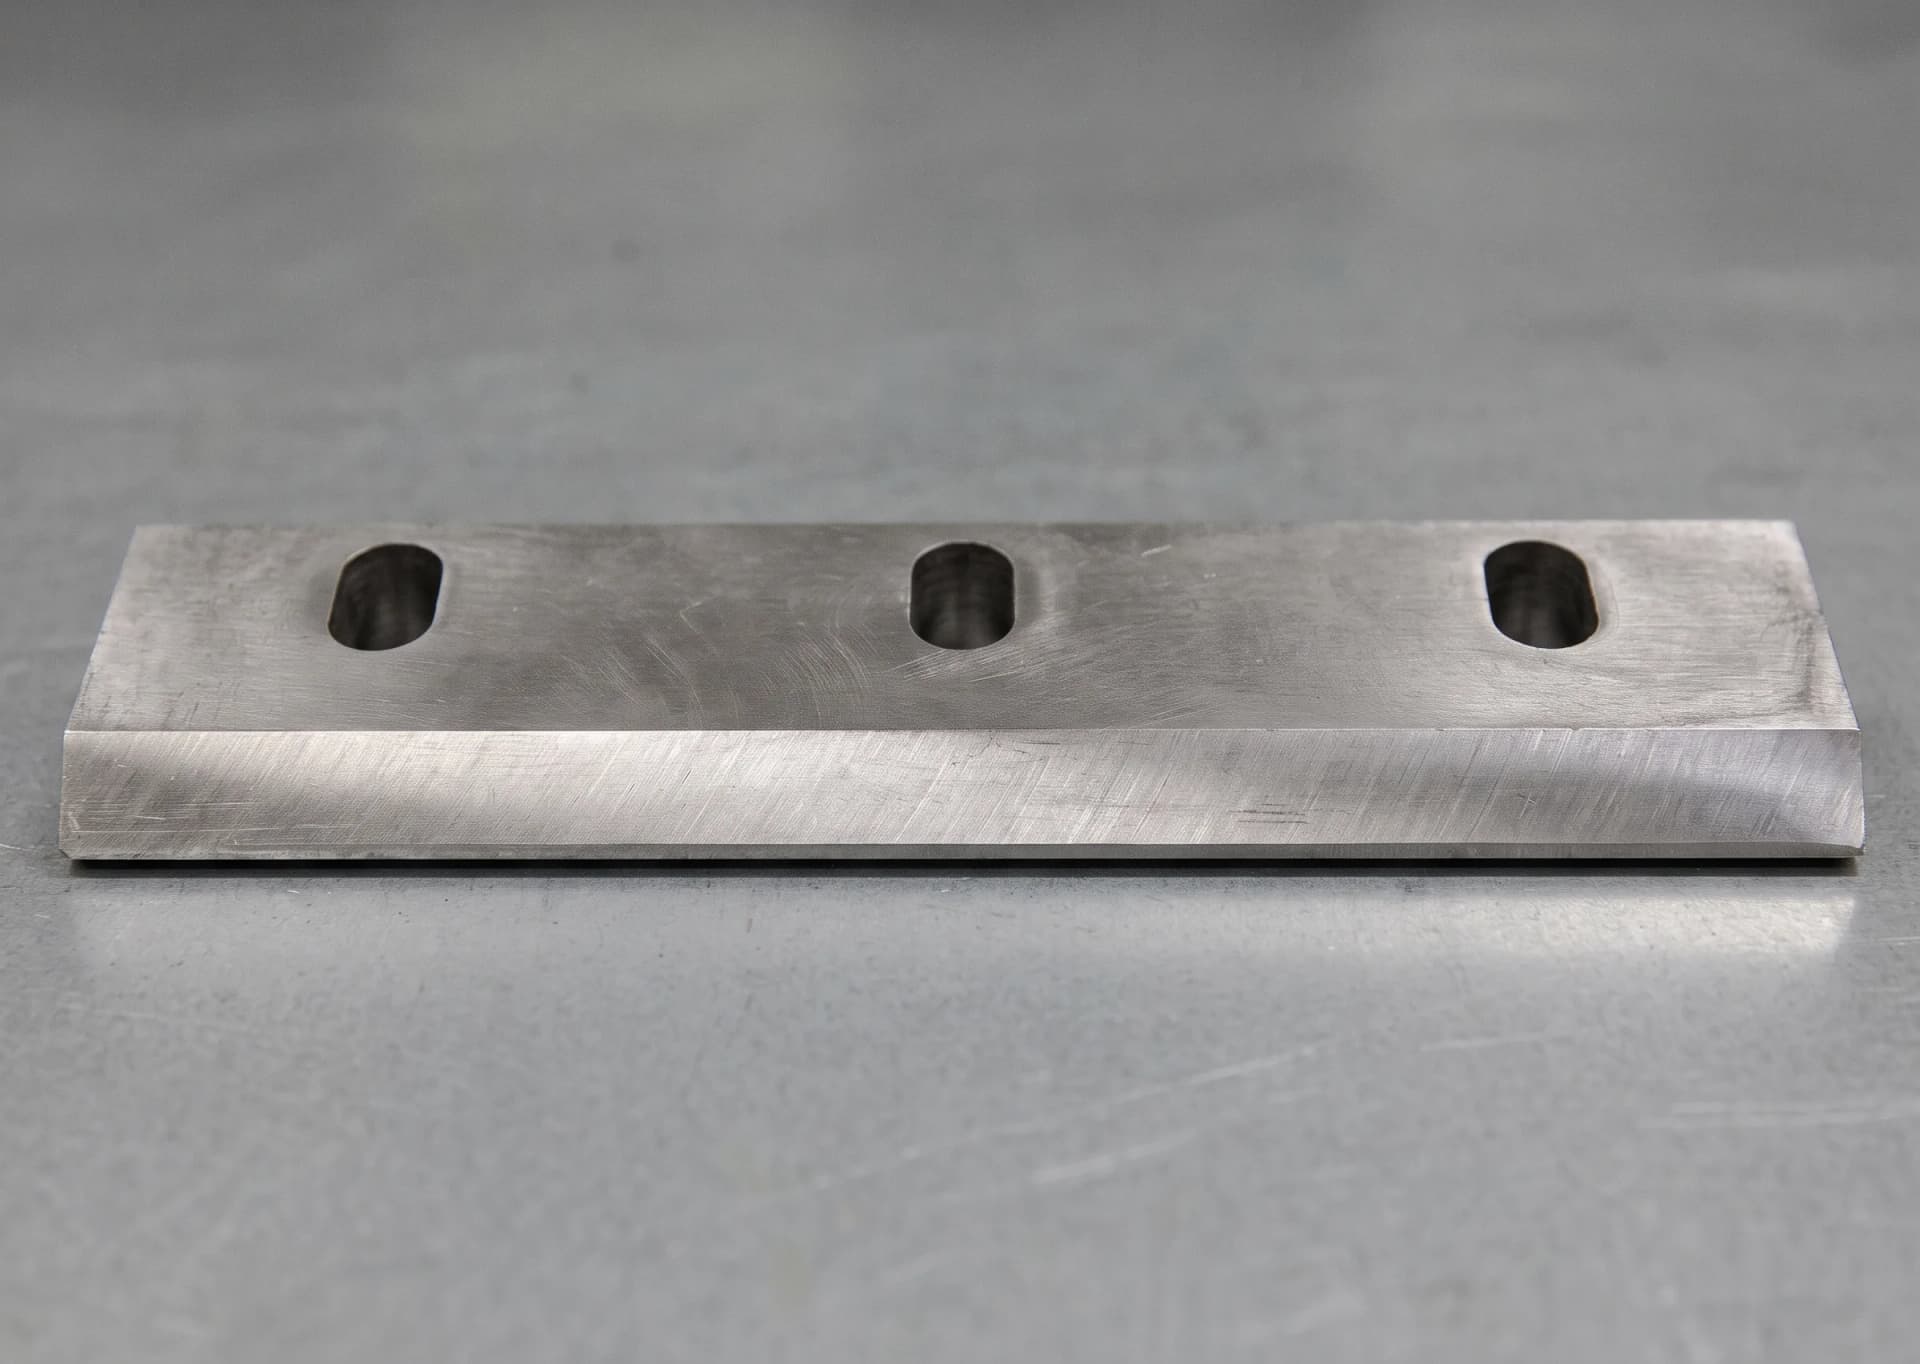
In modernen Recyclingbetrieben und Aufbereitungsanlagen entscheidet die Standzeit der Rotormesser direkt über Wirtschaftlichkeit und ungeplante Stillstandskosten. Ob bei der Aufbereitung von Metallschrott, Altreifen, Elektroschrott (WEEE), Altkabeln, Kunststoffen oder Ersatzbrennstoffen (EBS/RDF) – Schreddermesser sind enormen tribologischen Belastungen ausgesetzt. Sie müssen abrasivem Verschleiß standhalten und gleichzeitig unvorhersehbare mechanische Schläge absorbieren, die durch unzerkleinerbare Störstoffe und schwankende Aufgabemengen entstehen.
Minderwertige Werkzeuge führen rasch zu Leistungsabfällen: stumpfe Schneiden, Kantenausbrüche (Chipping) oder katastrophale Messerbrüche sind die Folge. Bricht ein Messer im laufenden Betrieb, führt dies oft zu Folgeschäden an Messerhaltern, Gegenmessern, Rotorkörpern und Siebkörben. Um dauerhaft hohe Durchsatzmengen bei minimalen Werkzeugkosten zu sichern, sind zwei Kernfaktoren unerlässlich: die exakt auf das Aufgabegut abgestimmte Werkzeugstahlauswahl und ein modernes Wärmebehandlungsverfahren für maximale Schlagzähigkeit.
Stahlauswahl: Der Grat Zwischen Härte und Zähigkeit
Ein häufiger Fehler bei der Auslegung von Schreddermessern ist eine zu hohe Härte (z. B. über 60 HRC), um Verschleiß zu minimieren. Übermäßige Härte führt jedoch zu hoher Versprödung. Trifft ein massiver Störstoff auf das Messer, bricht der Werkstoff aufgrund mangelnder Elastizität schlagartig ab. Ein langlebiges Schreddermesser benötigt eine verschleißfeste Oberfläche zur Wahrung der Schneidgeometrie, gestützt von einer zähen Kernstruktur zur Aufnahme kinetischer Schockenergien.
Die bewährtesten Stahlsorten für schwere Zerkleinerungsaufgaben im Überblick:
- 1.2379 / AISI D2 (Kaltarbeitsstahl mit hohem Kohlenstoff- und Chromgehalt): Mit ca. 12 % Chrom bietet D2 eine hervorragende abrasive Verschleißfestigkeit. Er ist die Standardwahl für Kunststoffgranulatoren, sauberes Kabelrecycling und definierte Wertstoffströme. Seine Schockzähigkeit ist jedoch begrenzt; bei unkontrollierten Aufgabemengen mit Störstoffrisiko neigt D2 zu Kantenausbrüchen.
- 1.2631 / Schlagzäher Sonderwerkzeugstahl (Chipper-Stahl): Ausgelegt mit abgestimmten Silizium-, Chrom- und Molybdängehalten, absorbiert dieser Stahl mechanische Schläge. Er ist die bevorzugte Wahl für Vorzerkleinerer (Primary Shredder), Reifenrecycling und Altholzzerkleinerung, wo Ausbruchsicherheit oberste Priorität hat.
- 1.2344 / AISI H13 (Modifizierter Warmarbeitsstahl): Entwickelt für höchste thermische und mechanische Belastungen. Bei hochfriktiven Zerkleinerungsprozessen mit Schnittzonentemperaturen über 200 °C (z. B. hochverdichtete Kunststoffballen oder EBS) bewahrt H13 seine Gefügestabilität ohne thermische Rissbildung.
- Pulvermetallurgische (PM) Werkzeugstähle (z. B. CPM- oder Vanadis-Serie): Hergestellt über die Zerstäubung von Metallpulver, vermeiden PM-Stähle Karbidzeiligkeiten. Die homogene Gefügestruktur ermöglicht eine seltene Kombination: extreme Verschleißfestigkeit (58–62 HRC) bei gleichzeitig hoher Bruchzähigkeit. Dies macht PM-Stähle zur wirtschaftlichsten Lösung für stark abrasive Verbundstoffe und glasfaserverstärkte Kunststoffe.
| Werkzeugstahl | Typische Härte | Schlagzähigkeit | Verschleißfestigkeit | Bevorzugte Anwendung |
|---|---|---|---|---|
| 1.2379 (D2) | 56 – 60 HRC | Mittel | Sehr Hoch | Kunststoffgranulierung, Kabel, Folien |
| 1.2631 | 53 – 56 HRC | Sehr Hoch | Gut | Vorzerkleinerer, Altreifen, Altholz |
| 1.2344 (H13 Mod.) | 50 – 54 HRC | Hervorragend | Mittel | Hochtemperaturbereiche, Reibungsintensives EBS |
| PM-Stähle | 58 – 62 HRC | Hoch | Außergewöhnlich | E-Schrott, Abrasive Verbundstoffe, Großtonnagen |
Präzise Wärmebehandlung: Das Fundament der Schlagfestigkeit
Auch der beste Qualitätsstahl verliert seine Leistungsfähigkeit bei unsachgemäßer thermischer Behandlung. Das Verfahren zur Maximierung der Schlagzähigkeit umfasst folgende Prozessschritte:
- Vakuum-Austenitisieren mit Hochdruck-Gasabschreckung: Durch die Erwärmung im Vakuum werden Randentkohlung und Zunderbildung ausgeschlossen. Die gleichmäßige Wärmeführung stellt sicher, dass Kern und Randzone ohne schädliche Eigenspannungen in die Abschreckphase übergehen.
- Kryogene Tiefkühlung (Sub-Zero Treatment): Beim Abschrecken verbleibt im Stahlgefüge ein gewisser Anteil an instabilem Restaustenit. Durch eine gezielte Tiefkühlung bei -140 °C bis -196 °C wandelt sich dieser Restaustenit vollständig in verschleißfesten Martensit um. Das eliminiert spätere Mikrorisse und Gefügeinstabilitäten.
- Mehrstufiges Anlassen: Schockbelastete Messer dürfen niemals nur einfach angelassen werden. Mindestens zwei bis drei präzise gesteuerte Anlasszyklen bauen Mikrospannungen ab und verankern das exakte Härte-Zähigkeits-Verhältnis bis tief in den Kern.
Häufig Gestellte Fragen (FAQ)
Warum brechen Zerkleinerungsmesser im laufenden Betrieb?Häufigste Ursache für Messerbrüche ist eine unzureichende Schlagzähigkeit, meist bedingt durch eine zu hoch gewählte Härte (>60 HRC) bei inhomogenem Aufgabegut. Dringen unzerkleinerbare Fremdkörper in den Mahlraum ein, kann das spröde Material die Stoßenergie nicht aufnehmen und bricht. Eine angepasste Stahlsorte mit höherer Zähigkeit sowie mehrfaches Vakuumanlassen schaffen hier Abhilfe.
Ist 1.2379 (D2) immer der beste Stahl für Schreddermesser?Nein. 1.2379 ist ideal für abrasive, weitgehend störstofffreie Fraktionen wie Kunststofffolien oder Kupferkabel. Bei gemischtem Schrott, Altholz oder Altreifen führen grobe Primärkarbide bei Schlageinwirkung jedoch schnell zu Kantenausbrüchen. Hier bieten schlagfeste Legierungen wie 1.2631 oder zähe Warmarbeitsstähle deutlich höhere Prozesssicherheit.
Lohnen sich PVD-Beschichtungen auf industriellen Schreddermessern?Unter schweren Schock- und Schlagbelastungen platzen dünne Oberflächenbeschichtungen (z. B. TiN) aufgrund der elastischen Verformung des Grundwerkstoffs rasch ab. Eine durchgreifende Gefügeoptimierung mittels Vakuumhärtung und Tiefkühlung ist weitaus effektiver. Bei extremem Abrasionsverschleiß ist der Wechsel auf pulvermetallurgische (PM) Stähle einer reinen Beschichtung technisch überlegen.
Wie lässt sich die Lebensdauer von Zerkleinerungsmessern aktiv verlängern?Kontrollieren Sie regelmäßig den Schnittspalt zwischen Rotor- und Statormessern und halten Sie die Anzugsmomente der Befestigungsschrauben exakt ein. Rechtzeitiges Nachschleifen verhindert übermäßigen Schnittdruck: Stark verrundete Schneidkanten erhöhen Stromaufnahme und Reibungswärme drastisch, was die Gefahr thermischer Spannungsrisse im Rotor und Messer signifikant steigert.
Höchste Standzeiten mit Snijer Engineering
Snijer analysiert Praxiserfahrungen aus Recyclingbetrieben weltweit, um Industriemesser zu fertigen, die mechanischen Stößen und abrasivem Verschleiß trotzen. Wir produzieren passgenaue Rotor- und Gegenmesser für namhafte Hersteller wie Lindner, Untha, Weima, Eldan, Zerma und Vecoplan. Von der anwendungsspezifischen Stahlauswahl über CNC-Präzisionsschliff bis zur kryogenen Vakuumhärtung optimieren wir Ihre Gesamtkosten pro Tonne Durchsatz. Um Stillstandszeiten zu minimieren und ein unverbindliches Angebot anzufordern, nehmen Sie bitte direkt Kontakt mit dem Snijer-Expertenteam auf.